

Choisir unmachine d'assemblage à rupture de pont thermiquedépend du profilé en aluminium, de la bande de polyamide, du volume de production et du niveau d'automatisation requis.La bonne machine doit correspondre au processus réel de conception et d’assemblage du profil.
Pour les profilés en aluminium à rupture de pont thermique, les principaux procédéscomprennent le moletage du profil, l'insertion de la bande de polyamide, le roulage et le sertissage. Chaque étape influe sur la liaison mécanique finale entre les profilés en aluminium et la bande barrière thermique.
1. Commencez par le profilé en aluminium
Le profil est le premier facteur à considérer.
Vérifiez les :
Dimensions et géométrie du profil
Dimensions de la rainure
Position de moletage
Longueur du profil
Spécification de la bande de polyamide
Différentes conceptions de profilés peuvent nécessiter des dispositions de serrage, de positionnement et de traitement différentes. Si vous produisez plusieurs types de profils, choisissez une machine qui permet d'ajuster les principaux paramètres pour différents profils.

2. Vérifiez la bande de polyamide

La bande de barrière thermique doit correspondre à la rainure du profilé.
Les facteurs importants comprennent :
Largeur et hauteur des bandes
Forme de bande
Matériau de la bande
Dimensions de la rainure
Bandes de polyamide PA66sont couramment utilisés dans les profilés en aluminium à rupture de pont thermique. La machine doit permettre une alimentation et une insertion stables de la bande tout en maintenant la bande correctement positionnée dans le profilé.
Si vous utilisez des spécifications de bandes différentes, assurez-vous que la machine peut être configurée pour les tailles requises.
3. Considérez le processus de moletage
Le moletage est effectué avant l'insertion de la bande. Les rainures intérieures du profilé en aluminium sont dentées ou dentelées pour améliorer l'engagement mécanique avec la bande de polyamide.
Lors de la sélection d’une machine d’assemblage à rupture de pont thermique, tenez compte de :
Réglage de la profondeur de moletage
Nombre et disposition des têtes moletées
Précision de positionnement du profil
Méthode de changement
Si les deux côtés peuvent être traités sans tourner manuellement le profil
Pour une production en grand volume-, le moletage CNC permet un traitement plus cohérent et une gestion plus simple des paramètres.

4. Choisissez la bonne configuration de roulement et de sertissage
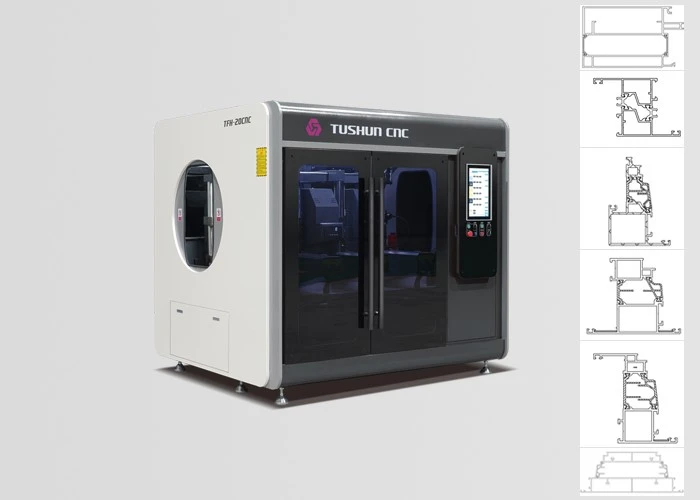
Après l'insertion de la bande, le profilé en aluminium doit être enroulé et serti autour de la bande en polyamide. Cela crée la liaison mécanique requise entre le profilé en aluminium et la bande de barrière thermique.
Les machines de sertissage à rouleaux CNC peuvent être configurées avec différents nombres d'axes contrôlés, notamment :
11 axes
14 axes
17 axes
20 axes
La configuration appropriée dépend de la conception du profil, des spécifications de la bande et des exigences de production.
5. Machine manuelle ou chaîne de montage automatique ?
Le volume de production est une autre considération importante.
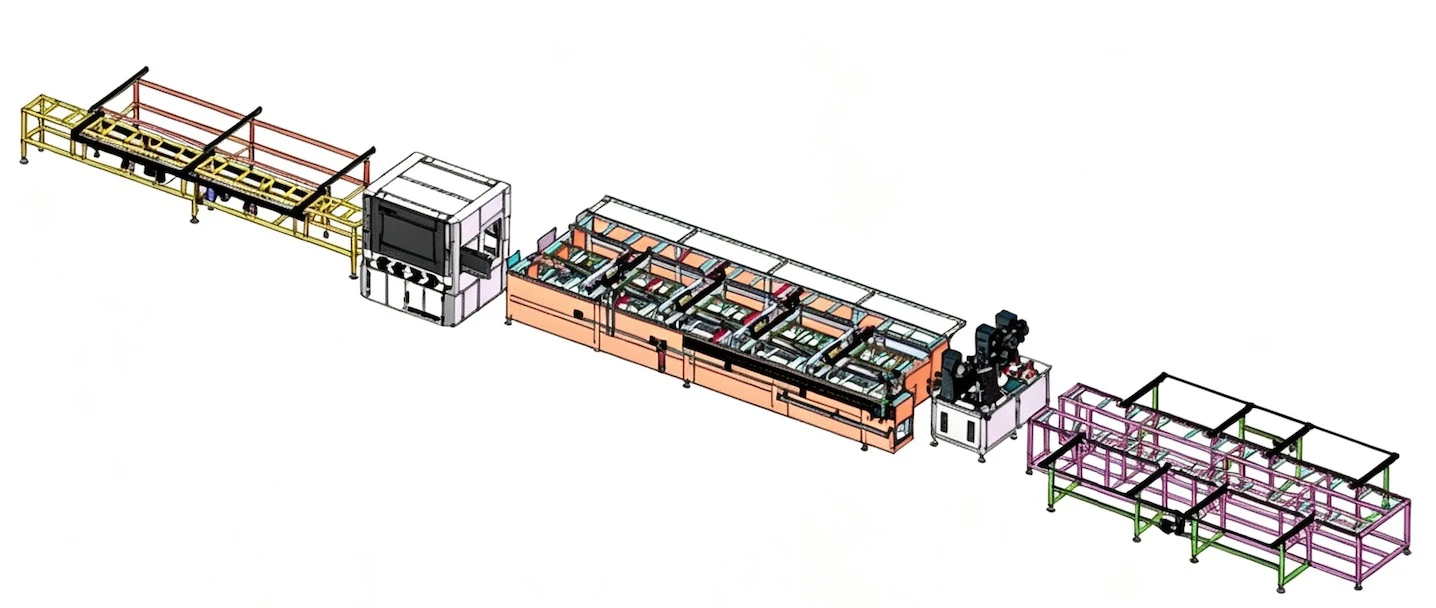
Une machine manuelle ou semi-automatique-peut convenir aux petites séries de production ou aux changements de profil fréquents. Pour une production en continu, une ligne d’assemblage automatique à rupture de pont thermique peut combiner :
Alimentation et positionnement du profil
Moletage CNC
Insertion d'une bande de polyamide
Transport de profil
Roulage et sertissage
Cela réduit les manipulations manuelles répétées et maintient les principaux processus d’assemblage connectés.
Le FABRICANTChaîne d'assemblage intelligente de profilés en aluminium à rupture de pont thermique T700Procombine une machine de moletage et d'insertion de bandes CNC à double station-, un système de transport automatique et une machine de sertissage par roulement CNC pour une production continue.

6. Adaptez la machine à votre capacité de production
La capacité de la machine doit être prise en compte en fonction de vos besoins réels de production.
La production peut varier en fonction :
Taille et longueur du profil
Configuration des machines
Processus d'assemblage
Temps de cycle
Méthode de chargement et de déchargement
Les lignes d'assemblage automatiques à rupture de pont thermique MAKERL peuvent atteindre environ120 à 240 pièces/heure, en fonction du profil et de la configuration.
Ne sélectionnez pas une machine uniquement en fonction de sa vitesse nominale maximale. La question la plus importante est de savoir si son résultat pratique correspond à votre objectif de production.
7. Envisagez le changement et le fonctionnement
Si votre usine produit différentes conceptions de profilés en aluminium, un réglage pratique des paramètres peut réduire le temps de configuration.
Les fonctions utiles peuvent inclure :
Paramètres des paramètres CNC
Stockage des recettes
Positionnement automatique
Ajustement de la taille du profil
Identification du profil par code QR
Ces fonctions sont particulièrement utiles lorsque le planning de production comprend plusieurs spécifications de profils.

8. Vérifier la qualité et les tests

Le profilé fini doit être vérifié après l'assemblage pour confirmer la connexion requise entre le profilé en aluminium et la bande de polyamide.
Selon les exigences de production, le contrôle qualité peut inclure :
Profondeur de moletage
Position de la bande
Etat de laminage et de sertissage
Dimensions du profil fini
Résistance au cisaillement
Le fournisseur de la machine doit être en mesure d'expliquer comment l'équipement contrôle le processus d'assemblage et comment le profilé à rupture de pont thermique fini peut être testé.
9. Préparez vos besoins avant de choisir une machine
Avant de demander une configuration de machine, préparez :
Dessins de profilés en aluminium
Dimensions du profil
Spécifications de la bande de polyamide
Capacité de production requise
Nombre de types de profils
Exigences d'automatisation
Espace d'usine disponible
Grâce à ces informations, la configuration de la machine peut être adaptée au processus réel d'assemblage des profilés à rupture de pont thermique.

Choisir une machine d'assemblage à rupture de pont thermique de MAKERL
FABRICANTfabriqueéquipement d'assemblage à rupture de pont thermique pour profilés en aluminium, y comprisMachines CNC de moletage de profilés et d'insertion de bandes, lignes d'assemblage à rupture de pont thermiqueetMachines à sertir par roulement CNC.
Pour une production continue, leChaîne d'assemblage intelligente de profilés en aluminium à rupture de pont thermique T700Prointègre le moletage, l'insertion de bandes de polyamide, le transport, le laminage et le sertissage dans un processus de production coordonné.
Pour la sélection de la machine, envoyez vos dessins de profil, les spécifications des bandes polyamide et les exigences de production à MAKERL. La configuration de l'équipement peut ensuite être adaptée à vos besoins de conception de profil et de production.


